「マッチングラボ・レポート」シリーズの第2回は、自動車のホットスタンプ工程向けの事例をご紹介します。
ホットスタンプ用の加熱炉を、ガス燃焼式のローラーハース炉から当社の多段式電気炉へ置き換えるご提案です。
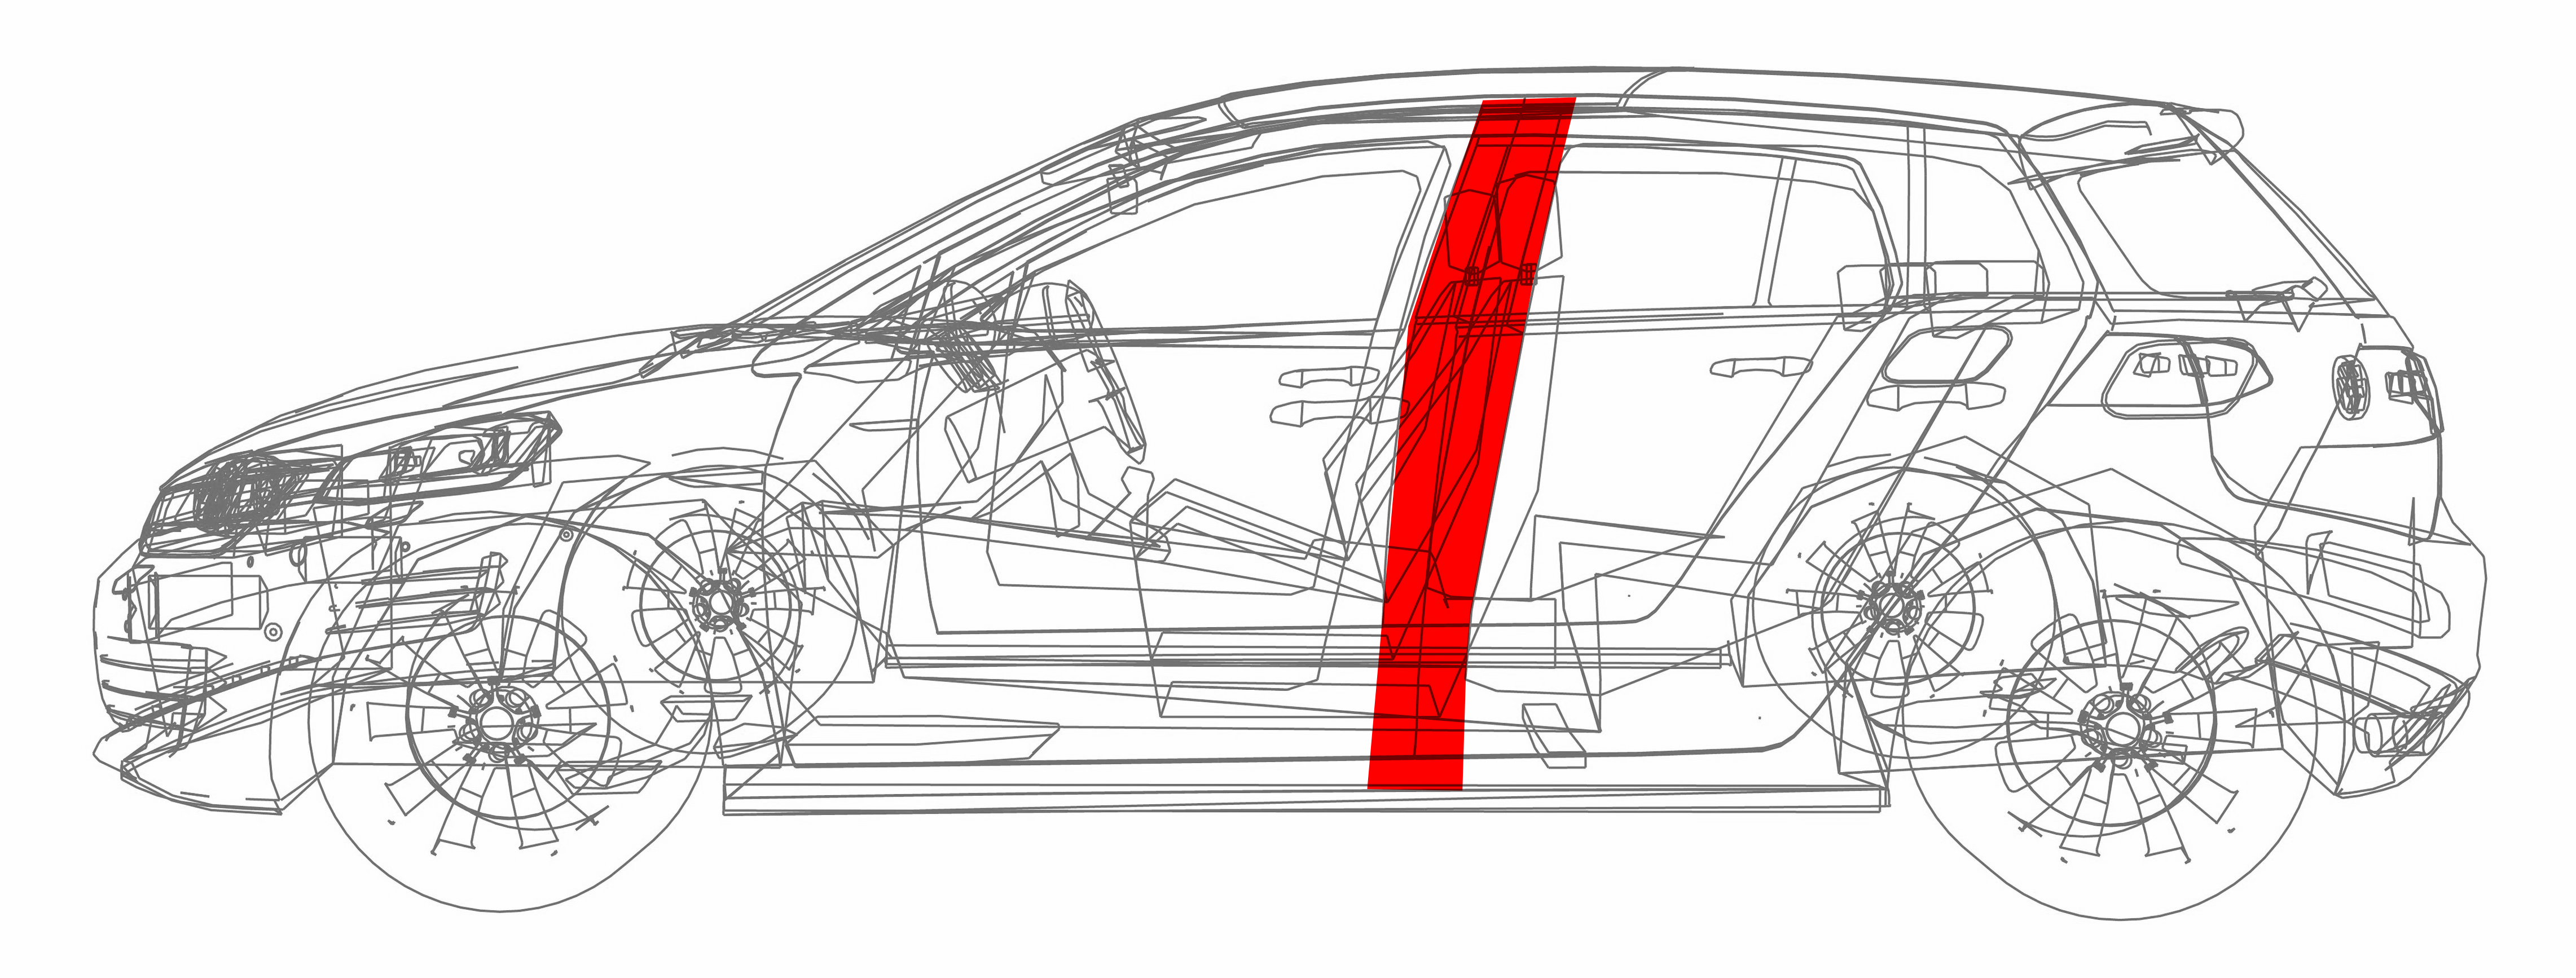
クルマの骨格は、熱でつくられます
クルマのドアとドアの間にある柱、「Bピラー」をご存じでしょうか。車体のねじれや歪みを防ぐ「骨格の要」であり、万が一側面からぶつかられたとき、
直接的な衝撃を真っ先に受け止め、乗っている人の生存空間を守る非常に大切な部品です。
衝突安全性を高めたい、でも燃費のために車体は軽くしたい。この相反する要求に応えるため、薄くても非常に強い鋼板が使われるようになりました。
ところが、強い鋼板ほど常温ではプレス成形しにくくなります。曲げた後に形が戻ろうとする「スプリングバック」によって寸法も狂いやすくなります。
(出典:日本製鉄「ホットスタンプ(熱間プレス)」)
そこで活躍するのが、熱を使って成形する「ホットスタンプ」です。
ホットスタンプのしくみ:加熱して成形、金型で一気に冷やす
ホットスタンプの流れは、意外とシンプルです。
1.用途に応じて必要な大きさの平らな鋼板を準備
2.加熱炉で約900℃に加熱し、軟らかくする
3.炉から取り出してすぐにプレスし、成形する
4.冷えた金型に押し当てたまま急冷し、焼き入れる
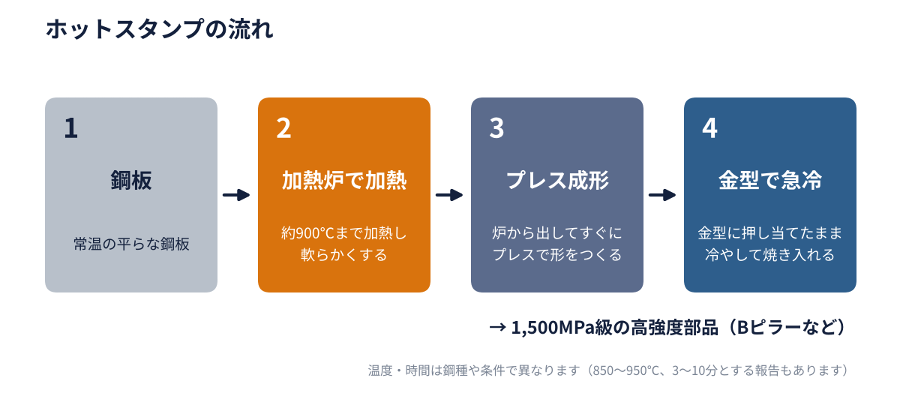
こうして、1,500MPa級という高い強度の部品ができあがります(出典:日本製鉄「ホットスタンプ(熱間プレス)」、新日鉄技報393号)。
加熱条件は850〜950℃で3〜10分とする研究報告もあり、温度や時間には幅があります(出典:Materials, 2021)。
用途はAピラー・Bピラー・バンパー・ルーフレールなど、主に安全に関わる部品です(同出典)。
品質を左右するのは「加熱炉」です。鋼板をムラなく、決められた温度・時間で加熱できるかどうかがポイントになります。
燃焼炉の課題:炉が長く、熱が逃げやすい
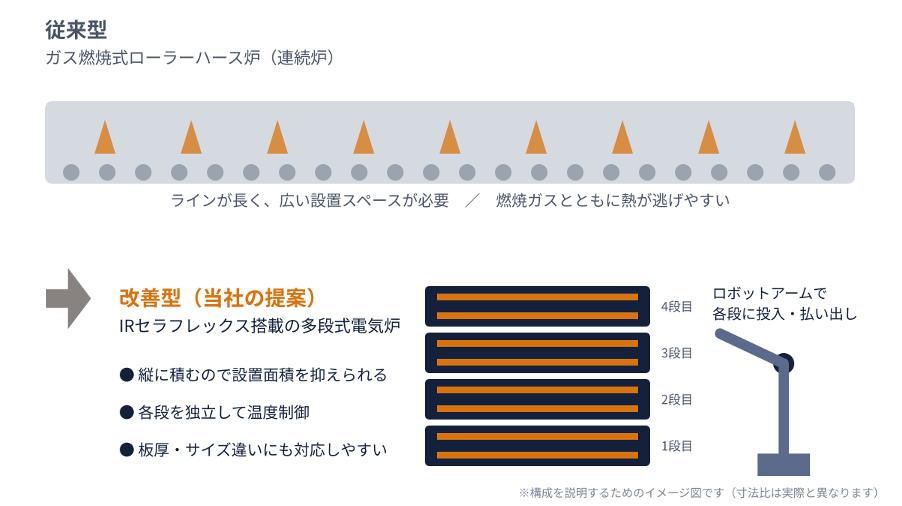
ホットスタンプの加熱炉としてこれまで多く使われてきたのは、ガス燃焼式のローラーハース炉です。
(ローラーハース式など連続炉のイメージはこちら「灼熱の電気炉内部、どうやってモノを移動するの?」)
並んだローラーの上を鋼板が流れながら加熱される連続炉では、次のような課題がありました。
•ラインが長く、広い設置スペースが必要:海外の量産ライン事例では、炉だけで40mを超える例も報告されています。
※長さは設備や条件により異なります。(出典:MetalForming誌 2019年2月号)
•燃焼加熱の熱損失が大きい:燃焼ガスとともに熱が外へ逃げるため、エネルギーのロスが生じやすくなります。
IRセラフレックス搭載の多段式電気炉のご提案
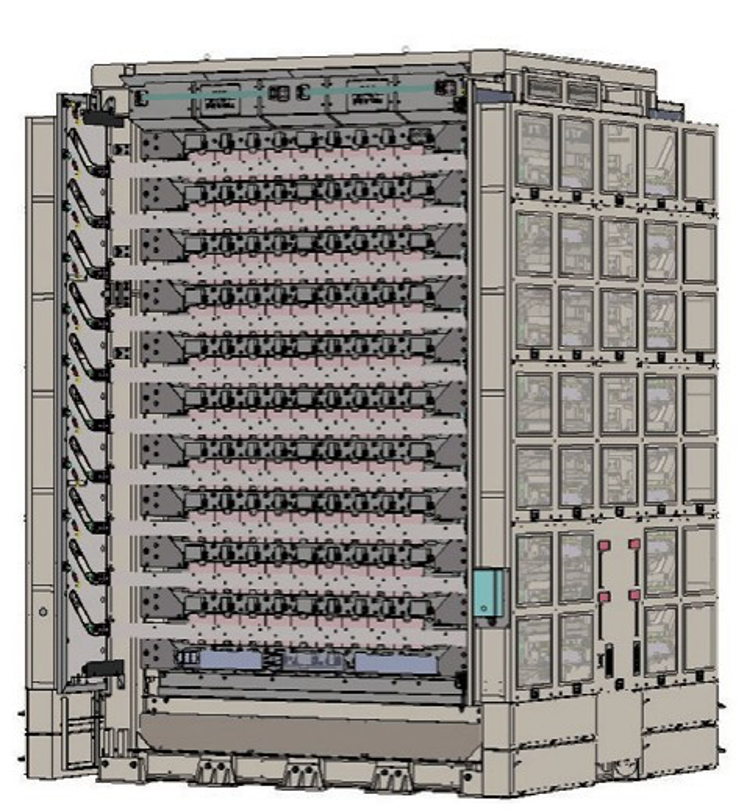
ご提案するのは、加熱室を縦に積み上げた多段式の電気炉です(熱処理用電気炉 超高張力鋼板(SH)シリーズ)。
ロボットアームで各段に鋼板を投入し、加熱後に払い出します。
多段式電気炉(SHシリーズ)の特徴
•最高使用温度:1,000℃、温度精度:±10℃以内
•各段を独立して温度制御
•試作機から量産機まで対応
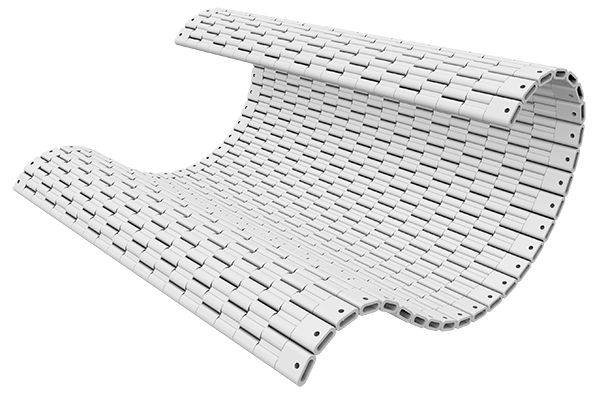
炉の発熱体には、当社のIRセラフレックスヒーターを採用しています。
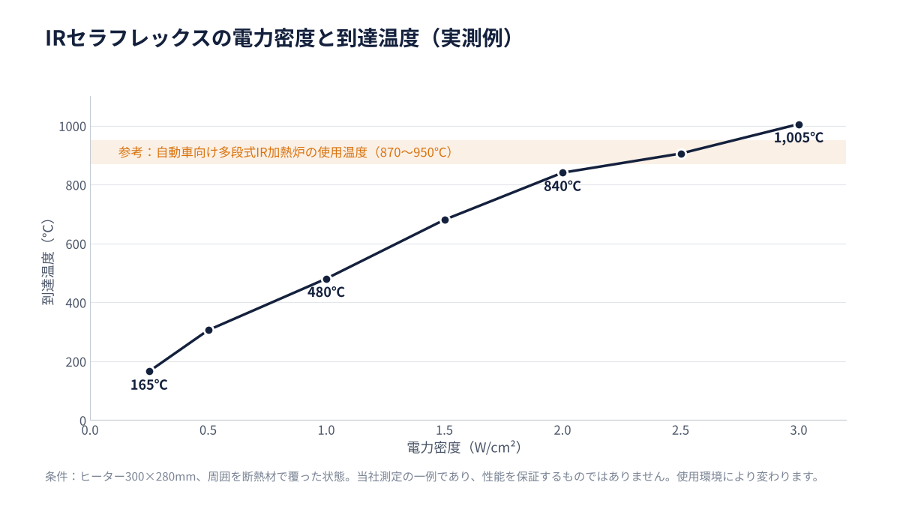
IRセラフレックスヒーターは、遠赤外線放射特性の高いセラミック碍子に電熱線を通して編み組みパッド状にした「フレキシブルなセラミックの発熱体」です。使用最高温度は1,000℃、厚さは6〜8mmです。碍子はコイル状ヒーターより作動温度が低いため、長寿命・省エネにつながります。加熱時のガス発生もありません。
詳しくは>>>「編組みセラミックヒーター」
多段炉導入のメリット:省スペース・省エネ・きめ細かな温度管理
当社の自動車向け多段式IR加熱炉(使用温度870〜950℃)は、国内外に多くの納入実績があります。
多段式電気炉にすることで、次のようなメリットが期待できます。
•省スペース:炉を横に長く伸ばすのではなく縦に積むため、設置面積を抑えられます。
•省エネ・ランニングコスト低減:燃焼加熱にともなう排ガスでの熱損失を抑えられます。
•板厚・サイズ違いに対応:段ごとに温度を設定できるため、異なる板厚やサイズの鋼板を同じ炉で扱いやすくなります。
•めっき鋼板の温度管理:ホットスタンプ用の鋼板には、表面にアルミ系や亜鉛系のめっきを施したものがあります。アルミ系(Al-Si)めっきは約600℃で溶け、加熱中に鋼と合金化します(出典:Materials, 2021)。亜鉛系めっきは約420℃で溶け、900℃を超えると蒸発するため、時間と温度の精密な管理が欠かせないとされています(出典:海外鉄鋼メーカーの技術解説)。各段独立制御により、材料ごとにきめ細かな条件を設定できます。
電化はカーボンニュートラルへの近道
工業炉からのCO2排出は約1.5億トン、日本全体の13.5%を占めるとされています(出典:NEDO 成果報告会資料)。
NEDOは2023年から「製造分野における熱プロセスの脱炭素化」に取り組んでおり、燃焼炉から電気炉への転換は有効な手段とされています(出典:NEDO ニュースリリース)。
一方で、受電設備が電気炉導入の壁になる点も指摘されています。
電気炉の導入では、必要な電力や設備条件を早い段階で整理しておくことが大切です。 熱処理の電化については「製造の熱処理に使う」や電気炉マッチングフローも参考にしてください。
「ホットスタンプの試作ラインを小さく立ち上げたい」「ガス炉の更新で設置スペースを減らしたい」「板厚の違う鋼板を同じ炉で加熱したい」――
熱処理炉の更新・試作ライン等については、下記問い合せフォーム・お電話からお気軽にご相談ください。創業140年を超える熱源のプロとしてお応えします。